


日本KOIKE进口多功能电焊机工作原理
在现代工业制造与装备维护领域,焊接技术始终扮演着连接与构建的基石角色。随着全球制造业对精度、效率与可靠性要求的不断提升,先进焊接设备的引入与应用便成了众多企业工艺升级的关键路径。上海五孚实业有限公司长期深耕于国际高端焊割设备的引进与服务,在众多合作品牌中,日本KOIKE(小池)以其在切割与焊接领域的深厚技术积淀和精益制造理念而备受推崇。本文将以日本KOIKE进口多功能电焊机为焦点,深入剖析其运行的核心原理,以期为行业同仁或技术爱好者提供一个专业、客观的知识通道。
焊接的本质在于通过加热或加压,亦或两者并用,使分离的金属材料在原子间形成永久性结合。传统的电弧焊原理是基于电极与工件之间产生的强烈而持续的电弧放电,利用电弧的高温熔化母材与填充材料,形成熔池,冷凝后即成为牢固的焊缝。然而,KOIKE的多功能电焊机并不仅仅是简单地提供一股强大的电流,其核心价值在于“多功能”与“智能控制”的深度结合。
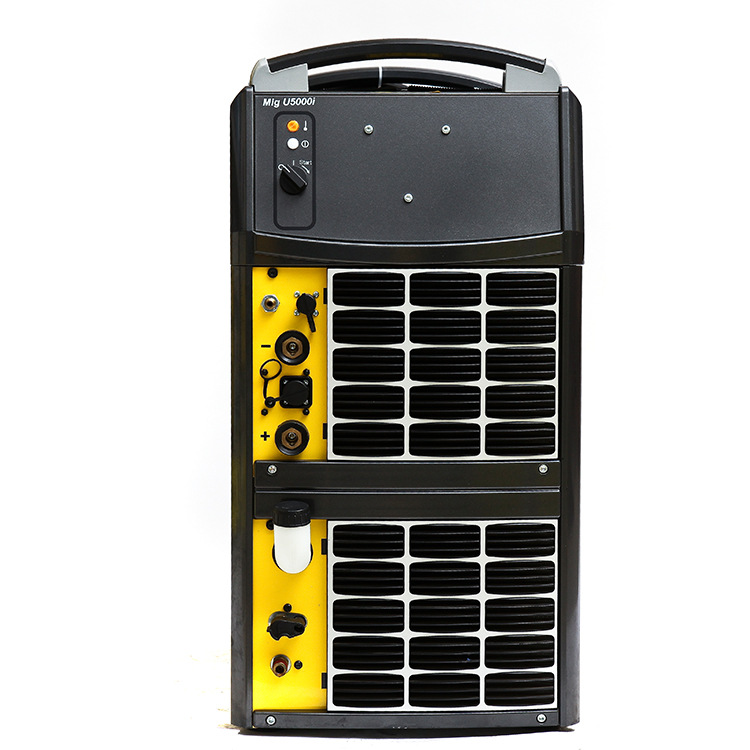
从电力电子技术的视角来看,该设备首先实现了从工业电网的交流输入到焊接所需直流输出的高效变换。机器内部集成了先进的逆变技术,通过高频开关器件(如IGBT)的高速导通与关断,将工频(50/60Hz)交流电首先整流为直流,再逆变为高频交流电,随后经变压器降压并再次整流滤波,较终输出可供焊接使用的平直或具备特定外特性的直流电。这一逆变过程带来了显著优势:一方面大幅降低了变压器的体积与重量,使整机结构更为紧凑,便于移动与现场作业;另一方面,高达数十千赫兹的控制频率为输出电流的精细化调节提供了物理基础。
真正的奥妙在于其“多功能”的实现机制,这依赖于设备内部预设的控制算法与专用的焊接工艺数据库。以常见的几种焊接模式为例,其工作原理存在显著的差异性。
在传统的恒流(CC)模式,也就是手工焊条电弧焊的工作方式下,设备着力于维持设定电流的恒定。即便操作者手持焊钳时手部发生抖动,导致弧长发生变化,设备内部的闭环负反馈系统也会迅速响应,自动调整输出电压以维持电流的稳定,从而保证熔滴过渡的均匀性,减少飞溅。对于初学者而言,这一特性降低了引弧与运条的操作难度;对于熟练焊工,则大幅提高了长焊缝的成型一致性。
而在恒压(CV)模式,亦即在气体保护焊(MIG/MAG)或药芯焊丝焊中,设备的核心目标转为输出端电压的稳定。此时,送丝速度由独立的送丝机构控制,并作为给定信号。当送丝速度增加,电弧被压缩,弧长缩短,电压下降;设备则立刻增大输出电流,从而加快焊丝的熔化速度,使弧长得以恢复。这种自调节作用确保了电弧的自身调节特性,焊接过程更为平稳,且易于实现半自动或全自动的连续焊接。KOIKE系统的快速动态响应特性,使得设备在短路过渡、喷射过渡等不同熔滴过渡形式下都能保持良好的电弧稳定性,这尤为依赖其对电流变化速率和电压波形上升沿的细腻控制。
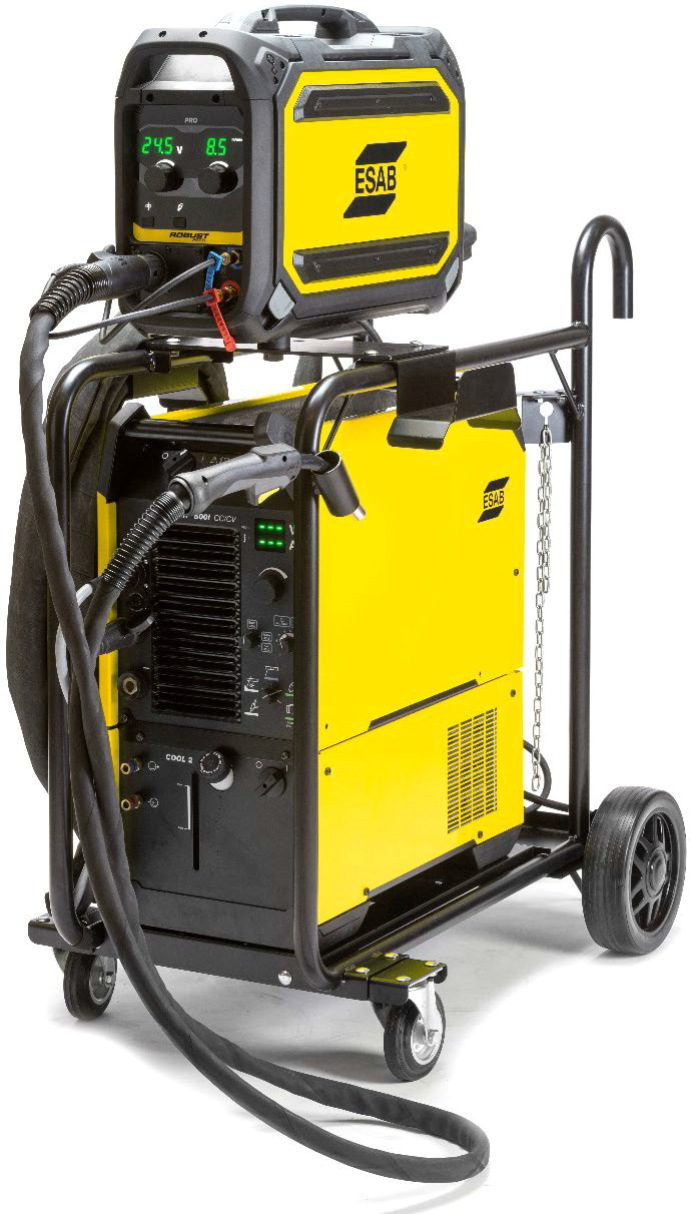
此外,其多功能性还体现于对特殊焊接工艺的支持。例如在TIG(非熔化极惰性气体保护焊)模式下,设备需提供更为纯粹稳定的电流,并具备高频引弧、脉冲电流调节等功能。高频引弧电路在起弧瞬间施加高电压、高频率的电火花去电离焊枪喷嘴与工件之间的间隙,实现非接触引弧,这对于不锈钢、有色金属等高端工件的焊接至关重要,避免了因接触引弧可能造成的钨极污染与工件损伤。而脉冲控制功能则使输出电流在基值电流与峰值电流之间周期性切换,这对控制薄板焊接热输入、减少变形、实现全位置焊接以及获得美观的鱼鳞纹焊缝具有决定性作用。
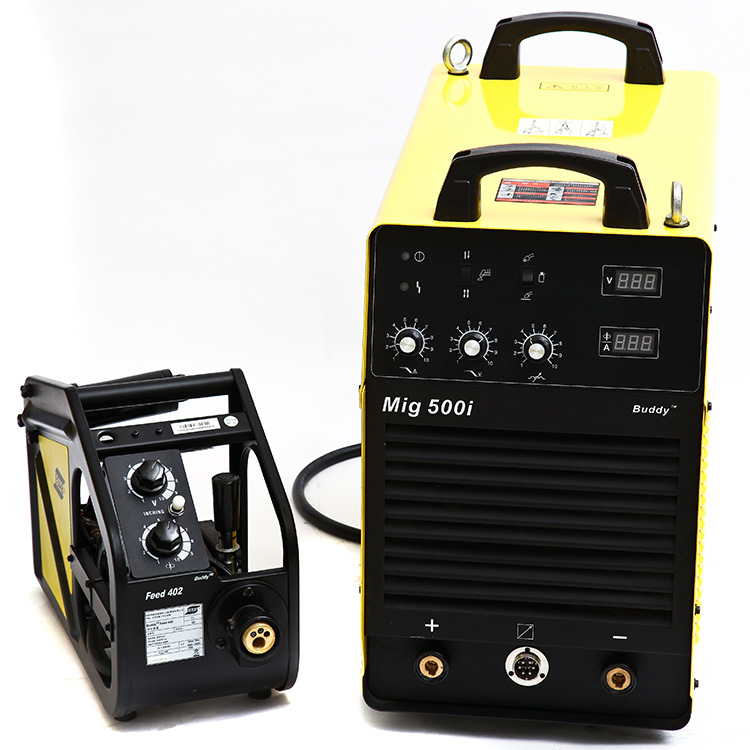
不过,KOIKE设备的卓越之处更在于对不同焊材和厚度的自适应性。设备内置了大量的专家数据库,将各类碳钢、不锈钢、铝合金及特种合金材料的推荐焊接电流、电压、送丝速度乃至气体流量参数进行了固化与匹配。操作者只需在面板上选择材质、焊丝直径与板厚,系统便会自动调取较优的预设参数组合。这种智能化处理极大降低了对操作人员经验的依赖,并有效保证了批量生产中的焊接质量一致性。
针对中国市场,上海五孚实业有限公司积极推广KOIKE全系列产品,期望通过这种具备先进控制原理的高端焊接装备,助力国内制造企业在结构件焊接、精密钣金及管道预制等方面实现效率与品质的双重突破。本公司将一如既往地秉持专业精神,不仅提供性能可靠的硬件设备,更注重将先进的焊接工艺理念与本土行业需求相结合,持续为用户的现场生产创造实际价值。
综上所述,日本KOIKE多功能电焊机之所以能在严苛的工业应用中表现卓越,其根本在于依托强大的逆变功率平台、精细的波形控制逻辑以及高度集成的智能化专家系统。通过精准地驾驭电弧这一热源,它正不断为现代化工业生产注入更为可靠的连接保障。对于追求卓越制造与精益工艺的企业来说,理解并运用好这类设备的原理特性,正是走向高质量发展的重要一步。


